


Подпишитесь на рассылку и получайте свежие новости и акции нашего магазина.
02.10.2026

570
Срок службы ионообменной смолы: нормы, факторы, диагностика
 Сохранить статью:
Что определяет срок службы ионообменной смолы и почему этот вопрос волнует и промышленных инженеров, и владельцев частных фильтров? Ионообменная смола — сменный расходный материал, от состояния которого напрямую зависит качество очистки воды и стабильность работы всей системы водоподготовки. На практике одна и та же марка смолы может отработать три года в щадящих условиях эксплуатации или выйти из строя за несколько месяцев при высокой жесткости, загрязненности исходной воды и частых регенерациях. Для инженера котельной это вопрос бесперебойной работы оборудования, для владельца бытового фильтра — вопрос переплаты или, наоборот, риска пить некачественную воду.
Что вы узнаете из этого материала и чем он поможет в повседневной эксплуатации? Дальше разберем, какие факторы ускоряют деградацию смолы в процессе ионного обмена, как по внешним и лабораторным признакам понять, что материал исчерпал ресурс, и какие практические шаги позволяют продлить срок его работы без потери качества очистки воды. Материал будет полезен и тем, кто планирует бюджет на замену смолы в промышленных колоннах, и тем, кто просто хочет вовремя обслужить бытовой умягчитель.
Вернём 8 000 ₽ за анализ воды при покупке оборудования и заключении договора
Вернём 8 000 ₽ за анализ воды при покупке оборудования и заключении договора
Вернём 8 000 ₽ за анализ воды при покупке оборудования и заключении договора
Вернём 8 000 ₽ за анализ воды при покупке оборудования и заключении договора
Средний срок службы ионообменной смолы по типам
Ионообменные смолы представляют собой гранулированный материал с пористой структурой, способный обменивать одни ионы на другие в процессе фильтрации воды. Срок службы ионообменной смолы существенно различается в зависимости от типа матрицы — гелевой или макропористой, набора функциональных групп и жесткости условий работы оборудования.
Гелевые смолы имеют более однородную структуру и служат в среднем 5-10 лет при стандартных режимах работы, тогда как макропористые аналоги дольше сохраняют ресурс в агрессивных средах благодаря устойчивости к осмотическому удару и загрязнению органикой из воды.
Прежде чем переходить к конкретным цифрам по каждому типу смолы, важно понимать: точный срок службы ионообменной смолы зависит не только от паспортных данных материала, но и от качества исходной воды, частоты регенераций и соблюдения технологического режима. Ниже разберем катиониты, аниониты и особенности их работы в смешанных загрузках — это поможет ориентироваться в реальных сроках работы систем для промышленного и бытового оборудования подготовки воды.
Катионообменные смолы
Катиониты — это смолы, предназначенные для обмена ионов кальция и магния, вызывающих жесткость воды, на ионы натрия. Такой принцип лежит в основе большинства систем умягчения воды для котельных, бытовых фильтров и промышленных линий подготовки. При нормальной работе оборудования срок службы катионообменной смолы составляет 7-10 лет, причем сильнокислотные катиониты показывают более высокую устойчивость к химическому и температурному воздействию по сравнению со слабокислотными аналогами.
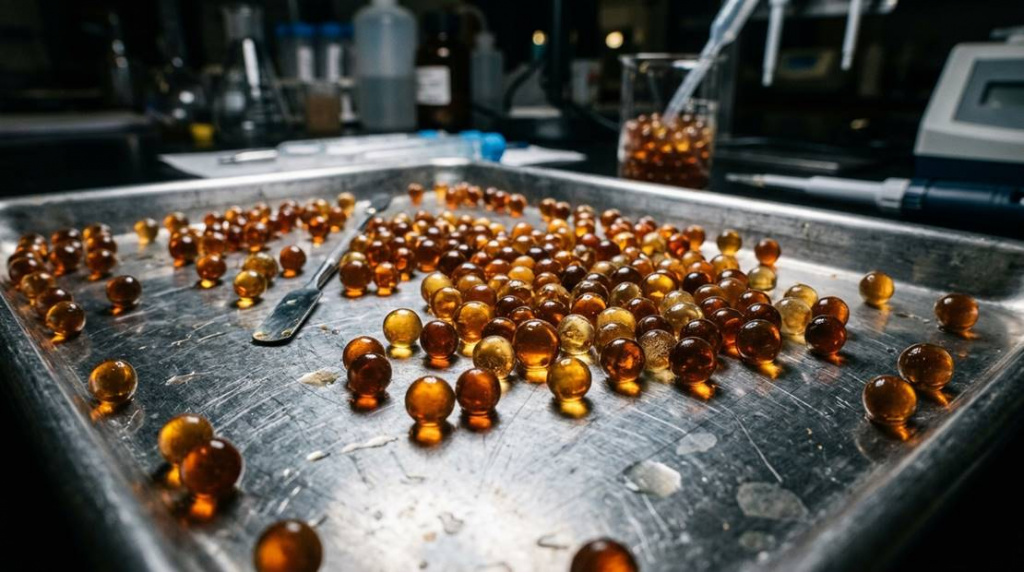 Изображение создано с помощью искусственного интеллекта
Слабокислотные катиониты чувствительнее к перепадам pH и чаще применяются в узкоспециализированных задачах, где требуется избирательный обмен ионов кальция и магния без затрагивания других компонентов воды. Типичный пример практического применения — умягчители для котельных, где смола защищает теплообменное оборудование от накипи, а также бытовые системы очистки воды, где ресурс материала напрямую влияет на периодичность обслуживания фильтра.
Анионообменные смолы
Анионообменные смолы работают по обратному принципу, замещая анионы — хлориды, сульфаты, нитраты — гидроксильными или другими ионами. Срок службы анионитов, как правило, короче, чем у катионитов, и составляет 5-7 лет из-за повышенной чувствительности функциональных групп к органическим загрязнениям воды, окислителям и высокой температуре.
Сильноосновные аниониты более устойчивы к щелочным средам и востребованы в задачах глубокой деминерализации воды, тогда как слабоосновные варианты чаще применяются для удаления нитратов и других слабо диссоциированных анионов, но обладают меньшим ресурсом в жестких условиях работы. Типичные причины ускоренного износа анионитов:
- органическое загрязнение исходной воды, приводящее к необратимому забиванию пор;
- окисление функциональных групп хлором или другими сильными окислителями;
- работа при повышенной температуре сверх паспортных значений;
- нарушение режима регенерации щелочными реагентами раствора.
Смешанные смолы и срок службы в колонне
Смешанные загрузки, где катионит и анионит находятся в одной колонне, применяются для глубокого умягчения или полной деминерализации воды. Такая схема требует более тщательного контроля данных, поскольку срок службы ионообменной смолы в колонне зависит от скорости фильтрации воды, объема загрузки и сложности разделения смол при регенерации смешанного слоя. Ошибки в этом процессе приводят к перекрестному загрязнению материалов и ускоренной потере обменной емкости.
Противоточные колонны, где поток регенерирующего раствора движется навстречу рабочему потоку воды, обеспечивают более равномерную регенерацию и продлевают ресурс смолы по сравнению с прямоточной схемой. На практике противоточная схема часто дает заметный прирост ресурса по сравнению с прямоточной, но величина эффекта зависит от типа смолы и условий эксплуатации.
|
Тип колонны |
Особенность регенерации раствора |
Ориентировочный ресурс |
|---|---|---|
|
Прямоточная |
Простая схема, выше риск проскока ионов |
4-6 лет или 800-1000 циклов |
|
Противоточная |
Равномерная регенерация, выше эффективность |
6-9 лет или 1200-1500 циклов |
Для промышленного оборудования типичный ресурс смешанной загрузки ионообменной смолы составляет от 1000 до 1500 циклов регенерации при условии стабильного качества исходной воды и соблюдения регламента обслуживания системы колонны.
Факторы, влияющие на срок службы ионообменной смолы
Ресурс ионообменной смолы редко исчерпывается равномерно — на практике материал теряет обменную емкость под комбинированным воздействием нескольких групп факторов одновременно.
Качество исходной воды и условия эксплуатации определяют, какой из механизмов деградации станет доминирующим: в котельных чаще выходит на первый план температурный режим и жесткость воды, на промышленных объектах с поверхностным водозабором — загрязнение железом и органикой, а в бытовых фильтрах — окислительное воздействие хлора из водопровода. Понимание этих механизмов позволяет заранее скорректировать схему водоподготовки и избежать аварийной замены загрузки в зависимости от типа установки.
Все факторы, сокращающие срок службы смолы, укрупненно делятся на четыре группы: химическая деградация под действием окислителей, загрязнение примесями исходной воды, механический износ гранул и температурные перегрузки. Каждая группа воздействует на свой элемент структуры смолы — полимерную матрицу, поры или функциональные группы, поэтому диагностика причины износа требует раздельного анализа для каждого типа загрузки. Ниже — сравнительная оценка степени влияния каждого фактора на ресурс загрузки.
|
Фактор |
Механизм воздействия |
Степень влияния на ресурс |
|---|---|---|
|
Окислители (хлор) |
Разрушение полимерной матрицы |
Высокая |
|
Железо и органика |
Забивание пор, необратимая сорбция |
Высокая |
|
Механический износ |
Истирание и раскалывание гранул |
Средняя |
|
Температура |
Термическая деструкция функциональных групп |
Средняя-высокая |
Химическая деградация и окислители
Свободный хлор и другие сильные окислители вступают в реакции с полимерной матрицей смолы, разрушая сшивки между молекулами стирола и дивинилбензола. Это приводит к набуханию гранул, снижению их механической прочности и постепенной потере обменной емкости даже без видимых внешних повреждений. Допустимая концентрация свободного хлора зависит от типа и марки смолы; для части загрузок требуется очень низкий уровень хлора или его удаление перед колонной. Особенно уязвимы аниониты: их функциональные группы окисляются быстрее, чем у катионитов, что объясняет более короткий средний срок службы этого типа смолы по сравнению с другими разновидностями загрузки.
Разрушение структуры гранул под действием окислителей необратимо — восстановить утраченную емкость регенерацией невозможно независимо от типа применяемого реагента. Практическая рекомендация для промышленных и бытовых систем — устанавливать угольный фильтр перед ионообменной колонной: активированный уголь эффективно удаляет остаточный хлор и защищает смолу от окислительной деструкции, продлевая срок ее службы на годы.
Загрязнение железом и органикой
Фаулинг — процесс постепенного забивания смолы примесями, снижающий скорость ионного обмена и рабочую емкость загрузки. Растворенное железо, окисляясь в контакте с воздухом или хлором, превращается в гидроксид и оседает на поверхности и внутри пор гранул, механически блокируя доступ ионов к активным центрам. Органические соединения — гуминовые и фульвовые кислоты, характерные для поверхностных источников воды — действуют иначе: они необратимо связываются с функциональными группами анионитов, образуя плотные комплексы, которые не разрушаются стандартной регенерацией.
 Изображение создано с помощью искусственного интеллекта
В результате смола теряет часть обменной емкости навсегда, и с каждым циклом регенерации ее рабочий ресурс сокращается — причем скорость этого процесса зависит от типа исходного загрязнения. При повышенном содержании железа без предварительной очистки ресурс смолы обычно сокращается, поэтому перед колонной рекомендуется обезжелезивание и механическая фильтрация. Снизить риск позволяет предочистка воды — обезжелезивание на отдельной ступени и механическая фильтрация взвешенных частиц перед подачей воды на ионообменную колонну.
Механический износ и температура
Атриция — это механическое разрушение гранул смолы вследствие трения частиц друг о друга, гидравлических ударов при резком открытии клапанов и перепадов давления в колонне. Со временем гранулы растрескиваются и мельчают, увеличивается гидравлическое сопротивление слоя, а мелкие фрагменты выносятся из колонны с потоком воды, снижая полезный объем загрузки. Размер гранул напрямую влияет на устойчивость к истиранию: более крупная и однородная фракция служит дольше, тогда как смола с широким разбросом размеров частиц изнашивается быстрее из-за неравномерного распределения нагрузки.
Отдельная проблема — температурный режим: превышение рабочей температуры, указанной производителем для конкретного типа смолы, ускоряет термическую деструкцию, причем аниониты чувствительнее катионитов и начинают терять функциональные группы уже при 40-60 градусах в зависимости от разновидности материала. Для продления ресурса важно соблюдать паспортный диапазон температур эксплуатации, учитывающий тип используемой загрузки, избегать резких перепадов давления и поддерживать скорость потока в рекомендованных производителем пределах — это снижает как механический износ, так и риск теплового повреждения загрузки.
Признаки износа и диагностика состояния смолы
Полный отказ ионообменной колонны редко наступает внезапно — этому предшествует постепенное снижение эффективности, которое можно зафиксировать заранее при регулярной диагностике. Своевременное выявление признаков износа позволяет спланировать замену загрузки без остановки производства и без риска подать потребителю воду ненадлежащего качества.
На практике используют три взаимодополняющих подхода: визуальный осмотр гранул, лабораторный анализ воды на входе и выходе колонны, а также прямой замер обменной емкости смолы. Контроль показателей до и после ионообменного фильтра — обязательная часть регламента эксплуатации, поскольку именно разница между этими значениями показывает реальную эффективность очистки, а не расчетный ресурс по паспорту.
Визуальные и лабораторные признаки
Первый сигнал износа смолы обычно заметен невооруженным глазом. К типичным внешним признакам относятся:
- изменение цвета гранул — потемнение, появление бурого или серого оттенка вместо исходного желтого или коричневого;
- образование осадка и мути в промывочной воде после обратной промывки;
- слипание частиц в комки, что говорит о загрязнении органикой или продуктами окисления железа;
- заметное уменьшение размера гранул и появление мелкой фракции на дне колонны.
Лабораторная диагностика дает более точную картину. Основные методы — анализ проскока ионов жесткости через слой смолы, определение фактической обменной емкости методом титрования пробы и оценка однородности гранулометрической фракции ситовым анализом. Для промышленных колонн такие проверки состояния загрузки рекомендуется проводить не реже одного раза в квартал, для бытовых систем — не реже раза в год либо при появлении первых жалоб на жесткость воды.
Снижение эффективности и обменной емкости
Падение обменной емкости смолы напрямую отражается на качестве очищенной воды: растет остаточная жесткость, повышается содержание солей, ускоряется образование накипи на теплообменных поверхностях котельного оборудования. Емкость смолы измеряется в грамм-эквивалентах на литр загрузки, и потерю ресурса удобно выражать в процентах от паспортного значения нового материала. Практический ориентир для принятия решения о замене:
|
Снижение обменной емкости |
Состояние смолы |
Рекомендуемое действие |
|---|---|---|
|
До 15% |
Нормальный износ |
Продолжение эксплуатации |
|
15-30% |
Ускоренное истощение |
Усиленный контроль, поиск причины |
|
Более 30% |
Критическая потеря ресурса |
Замена загрузки |
Для отслеживания динамики целесообразно вести журнал эксплуатационных показателей, куда после каждого анализа воды заносятся значения жесткости на входе и выходе, объем пропущенной воды между регенерациями и расчетная емкость смолы. Такой журнал наглядно показывает, насколько быстро снижается эффективность работы колонны, и помогает отличить нормальное старение материала от аварийного фаулинга, требующего немедленного вмешательства.
Системный контроль по этим двум направлениям — визуально-лабораторному и количественному — дает инженеру объективную картину состояния загрузки. В следующих разделах подробнее разбираются конкретные пороговые значения и практические шаги, которые помогают продлить срок службы смолы и избежать внеплановой замены.
Как продлить срок службы ионообменной смолы
Продление ресурса ионообменной смолы редко требует крупных инвестиций — гораздо чаще решение лежит в области дисциплины и соблюдения регламентов, которые уже прописаны в паспорте оборудования, но на практике нарушаются из-за экономии времени или реагентов.
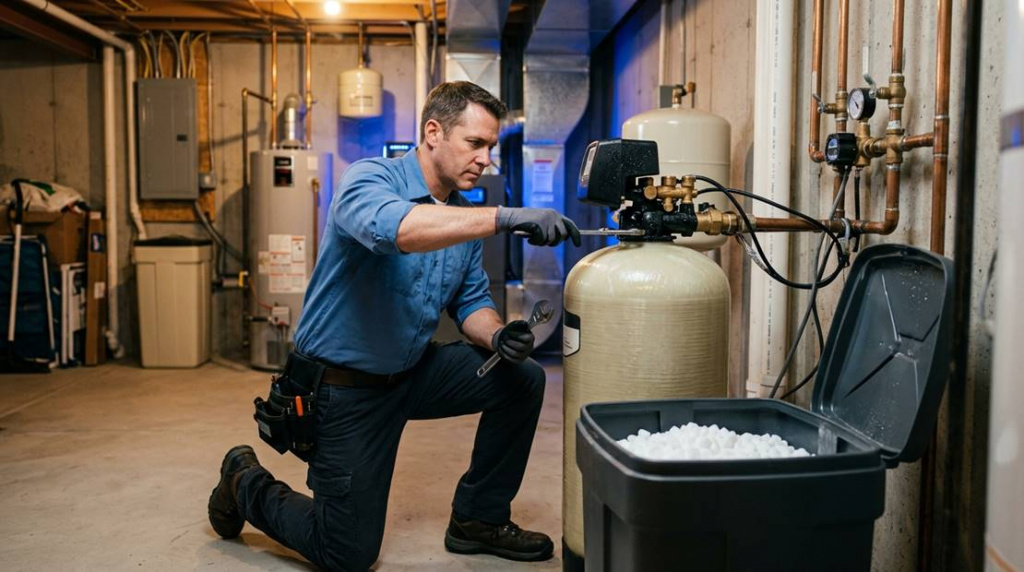 Изображение создано с помощью искусственного интеллекта
Три направления работы дают максимальный эффект: правильно организованный процесс регенерации, качественная предочистка исходной воды и периодическая химическая очистка загрузки от накопленных загрязнений. Комплексное применение этих мер часто заметно продлевает ресурс смолы по сравнению с работой без контроля режимов, но величина эффекта зависит от условий эксплуатации. Ниже разберем каждое направление подробнее.
Правильная регенерация и подбор реагентов
Качество регенерации определяет, насколько полно восстанавливается обменная емкость ионообменной смолы после рабочего цикла. Для регенерации катионитов обычно используют рассол, концентрацию которого подбирают по инструкции производителя и параметрам системы. Процесс контакта регенерирующего раствора со слоем ионообменной смолы обычно занимает 30-45 минут при медленной прокачке — резкое сокращение этого интервала ради экономии времени напрямую снижает качество восстановления.
Контроль качества реагентов важен не меньше дозировки: технический NaCl с высоким содержанием нерастворимых примесей забивает поры ионообменной смолы и повреждает арматуру солевого бака. Рекомендуется использовать соль таблетированную или засыпную с минимальным содержанием сульфатов и механических включений. Заполнение солевого бака должно исключать попадание посторонних частиц, а сам бак — периодически очищаться от осадка. Частоту регенерации подбирают индивидуально: при высокой жесткости исходной воды и большом объеме водопотребления интервал сокращают, а при мягкой воде — увеличивают, чтобы избежать избыточного числа циклов, каждый из которых немного изнашивает гранулы.
Предварительная подготовка воды
Предочистка исходной воды снимает основную нагрузку с ионообменной смолы и остается одним из самых эффективных способов продлить ее ресурс. Механическая фильтрация задерживает взвешенные частицы, песок и ил еще до входа в колонну, снижая риск механического забивания слоя примесями. Ступень обезжелезивания предотвращает осаждение гидроксида железа на гранулах ионообменной смолы — именно это загрязнение считается одной из самых частых причин преждевременного фаулинга в системах с артезианской водой.
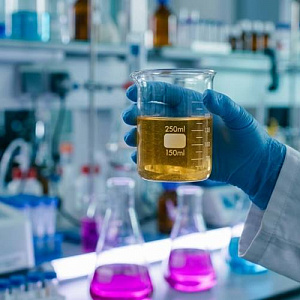
Угольные фильтры на этапе предварительной очистки удаляют остаточный хлор, защищая полимерную матрицу ионообменной смолы от окислительной деструкции, о которой говорилось в разделе о факторах износа. Установка полноценной ступени предочистки перед ионообменной колонной снижает частоту фаулинга и позволяет увеличить межрегенерационный цикл — колонна дольше работает без потери качества очистки, а расход реагентов на регенерацию сокращается за счет более равномерной нагрузки на смолу. Правильно подобранные фильтры на входе системы существенно снижают риск преждевременного истощения ионообменной загрузки.
Периодическая химическая очистка
Даже при качественной предочистке ионообменная смола со временем накапливает загрязнения, которые не удаляются стандартной регенерацией солевым раствором. Для восстановления рабочих характеристик применяют специализированные средства направленного действия: кислотная промывка эффективно растворяет отложения железа и карбонатов, а щелочная обработка разрушает связи между функциональными группами смолы и органическими соединениями, накопленными за период работы.
Рекомендуемая периодичность такой очистки — не реже одного раза в год для промышленных колонн с постоянной нагрузкой, для систем с умеренным водопотреблением процедуру можно проводить реже, ориентируясь на фактическое состояние загрузки. Сигналом к внеплановой очистке служит рост перепада давления на колонне, увеличение времени регенерации без восстановления прежней емкости или потемнение гранул. Ионообменная смола, регулярно проходящая такую профилактику, служит дольше и сохраняет стабильную производительность на протяжении всего расчетного срока службы.
Замена смолы: когда и как проводить
Момент, когда регенерация и химическая очистка перестают восстанавливать рабочие показатели смолы, требует перехода от обслуживания к полной замене загрузки. Решение принимается на основании трех критериев: исчерпание ресурса по числу циклов регенерации, необратимое загрязнение, не устраняемое кислотной или щелочной промывкой, и механическое разрушение гранул с потерей полезного объема слоя. Каждый из этих признаков самостоятельно указывает на нецелесообразность дальнейшей эксплуатации старой загрузки, даже если формальный паспортный срок службы еще не истек.
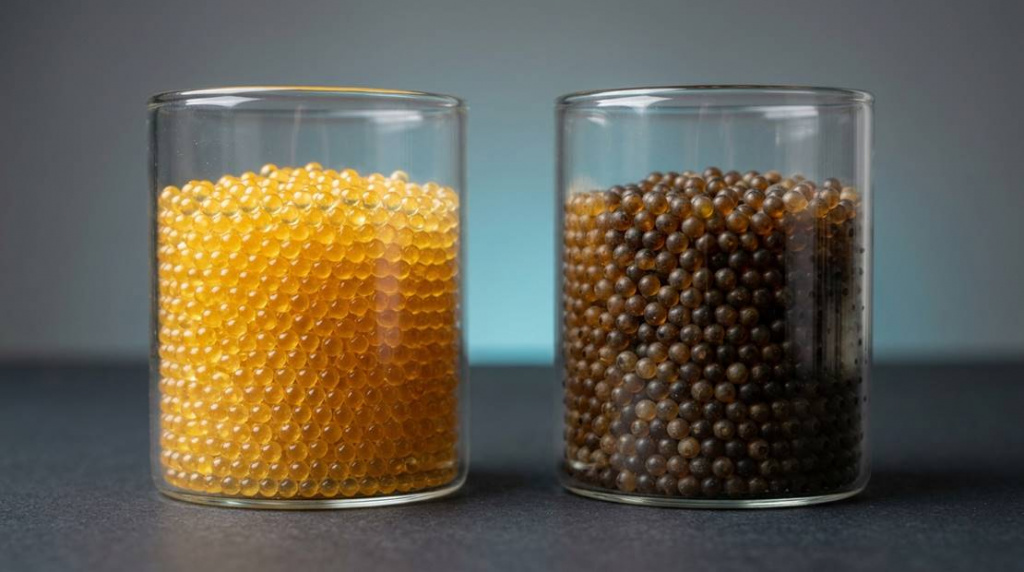 Изображение создано с помощью искусственного интеллекта
Исчерпание ресурса подтверждается лабораторным замером обменной емкости: Если после химической очистки емкость остается заметно ниже паспортной, необходимо оценить экономику дальнейшей эксплуатации и сравнить ее со стоимостью замены. Необратимое загрязнение диагностируется по отсутствию эффекта от кислотной и щелочной промывки, о которых говорилось в разделе про продление ресурса смолы. Механическое разрушение гранул проявляется ростом гидравлического сопротивления слоя и выносом мелкой фракции — визуально это заметно по осадку в дренажной воде и снижению высоты слоя загрузки в колонне.
Экономическая целесообразность: обслуживание или замена
Перед принятием решения стоит сопоставить стоимость дальнейшего обслуживания со стоимостью полной замены ионообменной загрузки. Регулярная регенерация и периодическая химическая очистка обходятся дешевле разовой закупки новой смолы, но при снижении обменной емкости ниже критического порога затраты на реагенты и электроэнергию для более частых регенераций начинают расти нелинейно. Практический ориентир для сравнения:
|
Сценарий |
Затраты |
Риск для оборудования |
|---|---|---|
|
Регулярное обслуживание при емкости выше 70% |
Умеренные, стабильные |
Низкий |
|
Учащенная регенерация при емкости 50-70% |
Растущие, нерегулярные |
Средний, риск проскока солей |
|
Полная замена загрузки |
Разовые, но выше |
Отсутствует после замены |
Экономическая целесообразность замены становится очевидной, когда суммарные расходы на обслуживание изношенной смолы за квартал приближаются к трети стоимости новой загрузки — в этой точке дальнейшая эксплуатация превращается в источник скрытых потерь, а не экономии. Для промышленных объектов дополнительным аргументом служит риск незапланированной остановки производства из-за резкого падения качества очищенной воды.
Утилизация отработанной смолы
Отработанная ионообменная смола не относится к бытовым отходам и требует организованного вывоза специализированными организациями, поскольку в порах гранул накапливаются соли тяжелых металлов, железо и органические соединения.
Перед утилизацией загрузку, как правило, промывают для снижения остаточной химической нагрузки, а порядок обращения с отходом определяется региональными нормативами и категорией опасности, присвоенной по результатам анализа. Планировать вывоз старой смолы стоит заранее, синхронизируя эту операцию с датой закупки новой загрузки, чтобы не хранить отработанный материал на площадке дольше необходимого срока.
После принятия решения о замене возникает следующая практическая задача — правильно рассчитать объем новой загрузки и подобрать тип смолы под конкретные параметры оборудования и качество исходной воды, чтобы не повторить ошибки, приведшие к преждевременному износу предыдущей партии.
Часто задаваемые вопросы
Сколько лет служит ионообменная смола в среднем?
Средний срок службы ионообменной смолы составляет от 5 до 10 лет в зависимости от типа матрицы и условий эксплуатации. Катиониты обычно служат дольше анионитов благодаря более устойчивой структуре функциональных групп. Срок службы ионообменной смолы в колонне при этом может отличаться от паспортных значений производителя, если качество исходной воды хуже расчетного. Для точной оценки ресурса конкретной загрузки нужен регулярный лабораторный контроль обменной емкости.
Как понять, что смолу пора менять?
Основной признак — снижение обменной емкости более чем на 30% от паспортного значения нового материала, подтвержденное лабораторным анализом. Дополнительно на износ указывают потемнение гранул, слипание частиц в комки и рост мутности промывочной воды после обратной промывки. Косвенный сигнал — увеличение расхода соли и реагентов на регенерацию без восстановления прежней эффективности умягчения. Если после химической очистки показатели не улучшаются, загрузку необходимо заменить.
Влияет ли хлор на срок службы смолы?
Хлор — один из самых агрессивных факторов, сокращающих срок службы ионообменной смолы, особенно для анионитов с чувствительными функциональными группами. Свободный хлор разрушает полимерную матрицу гранул, вызывая необратимую потерю обменной емкости даже без видимых внешних повреждений. Допустимая концентрация свободного хлора при постоянном контакте не должна превышать 0,1-0,5 мг/л. Установка угольного фильтра перед ионообменной колонной эффективно удаляет остаточный хлор и защищает загрузку от окислительной деструкции.
Можно ли продлить срок службы смолы без замены?
Да, продлить ресурс загрузки можно с помощью правильной регенерации, качественной предочистки исходной воды и периодической химической промывки кислотными или щелочными средствами. Такие меры не восстанавливают смолу до состояния нового материала, но замедляют деградацию и снижают частоту необратимых загрязнений. На практике комплексный подход дает продление срока службы на 20-30% по сравнению с эксплуатацией без контроля режимов. Однако при снижении обменной емкости ниже критического порога дальнейшее обслуживание становится экономически нецелесообразным.
Изображение в шапке статьи создано с помощью искусственного интеллекта
27.08.2026
16.07.2026
07.07.2026
10.08.2026
25.06.2026
06.08.2026
22.10.2026

21.09.2026
28.09.2026

г. Москва ул. Электродная, д. 11 БЦ "Штерн Эстейт", ООО "ГТИ-ОПТ" Посмотреть на карте |
Email: sale@aquasegment.ru


Продвижение сайта — Генератор Продаж |
